Produktkonsultation
Din e -mail -adresse offentliggøres ikke. Krævede felter er markeret *
DLC Coating Machine: Hvad den afsætter, og hvordan man specificerer en
Diamantlignende kulstof er ikke en belægning, du bestiller i kilogram. Det er en deponeringsproces, du bestiller, og kammeret er kun én variabel i den ligning.
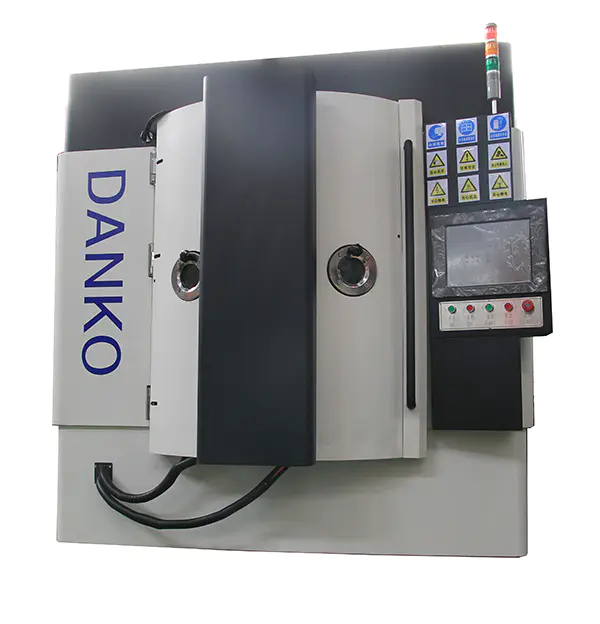
Et værktøjsværksted, der kører 40.000 hærdede stanser om måneden, ser det samme mønster hvert kvartal: skærekanter polerer ud, grater vokser, og presseoperatøren begynder at slibe. Når nogen endelig lægger vedligeholdelsesloggen ved siden af værktøjsfakturaen, er konklusionen sjældent, at værktøjsstålet var forkert. Overfladen var. A DLC coating maskine eksisterer for at fiksere den overflade med en kulfilm på et par mikrometer tyk, og at specificere en er mindre om kammerstørrelse end om hvilken aflejringsrute dine dele, dine tolerancer og din produktionsrytme faktisk kan overleve.
DLC står for diamantlignende kulstof, men navnet oversælger enkelheden. Det, kammeret aflejrer, er en amorf kulstoffilm, hvis adfærd kommer fra forholdet mellem sp2-bindinger, som er grafitlignende, og sp3-bindinger, som er diamantlignende, plus hvad der end er brint eller metal, der bevidst er legeret i. Dette forhold er en procesvariabel, ikke en katalogvare. To maskiner, der begge kører "DLC", kan producere film, der ikke opfører sig ens i en glidende kontakt.
Hydrogeneret DLC, normalt skrevet a-C:H, afsættes fra en kulbrintegas og lander typisk mellem 15 og 30 GPa. Hydrogenfri tetraedrisk kulstof, ta-C, kommer fra en grafitkatode og løber højere, sædvanligvis 40 GPa og derover. Til sammenligning ligger hård krom tæt på 8 til 10 GPa, og den tørre glidende friktionskoefficient for DLC falder mellem omkring 0,05 og 0,2 mod omkring 0,5 for krom. Disse to tal er grunden til, at en coated punch holder længere end en ubelagt en med en margin, som kunden bemærker på vedligeholdelseskalenderen.
Tykkelse er, hvor optimisme bliver dyrt. Under ca. 0,5 mikrometer kollapser slidets levetid. Over ca. 5 mikrometer begynder den indre trykspænding at vinde, og filmen delamineres i flager, der ligner en fabrikationsfejl, men som faktisk er en procesbeslutning, der er taget måneder tidligere. Produktions-DLC lander normalt mellem 1 og 4 mikrometer, hvilket er grunden til, at ensartet tykkelse på tværs af batchen fortjener mere af din opmærksomhed end den maksimale hårdhed, der er trykt i en brochure.
De fleste DLC-belægningsmaskiner på markedet følger en af fire ruter. Forskellene viser sig i opnåelig hårdhed, substrattemperatur og hvor tilgivende processen er, når en del har en vanskelig geometri eller en snæver dimensionel tolerance.
| Rute | Kulstofkilde | Underlagets temperatur | Hårdhedsområde | Hvor den tjener sit hold |
|---|---|---|---|---|
| PECVD (a-C:H) | Kulbrintegas | 150 til 250 C | 15 til 30 GPa | Værktøj, forme, varmefølsomt stål |
| Sputtering fra grafit | Solid grafitmål | 150 til 300 C | 10 til 25 GPa | Præcisionsdele, lavspændingsfilm |
| Katodisk bue (ta-C) | Grafit katode | 100 til 200 C | 40 til 80 GPa | Skæreværktøj, slidstærke kontakter |
| Hybridbue plus sputtering | Mål af grafit plus metal | 150 til 250 C | 15 til 40 GPa | Doteret DLC til automotive og glidende dele |
Rutevalget er normalt drevet af to begrænsninger: den maksimale temperatur dit underlag kan tåle, og om du har brug for en glattere film eller en hårdere. Et hærdet lejeløb ved 60 HRC og et tyndt aluminiumsbeslag deler ikke det samme termiske budget. Den samme filmkemi kan tilpasses på tværs stål, hårdmetal og aluminium underlag ved at justere forspænding og tilføje et metallisk mellemlag, hvorfor interfacedesign bliver diskuteret lige så nøje som selve carbonlaget.
Et specifikationsark er et forhandlingsdokument. Det er de værdier, der er værd at fastholde på skrift, fordi hver enkelt kortlægges til penge på butiksgulvet.
En belægning, der består en hårdhedstest, men ikke består en ridseprøve, er ikke en hård belægning. Det er et forsinket garantikrav på en del, der allerede er afsendt.
Hårdhed er den nemmeste figur at citere og den mindst informative i sig selv. En film på 45 GPa, der sprænger efter 2.000 slag, er værre end en film på 20 GPa, der holder til 200.000. Godkendelsestest bør derfor kombinere hårdhed med en ridsetest, et Rockwell-vedhæftningstjek og en reel slidtest på selve delens geometri.
Selve kammeret tager mindre plads end infrastrukturen omkring det. Et mellemstort DLC-system fylder måske 15 til 30 kvadratmeter inklusive pumpepakken, strømforsyninger og køleren, men det praktiske fodaftryk omfatter også et på- og aflæsningsområde, en opbevaringsvæg og rengøringsstationer. Disse rengøringsstationer er normalt den egentlige flaskehals, ikke coateren.
Basistryk, arbejdstryk og gasrenhed er procesvariabler, ikke vedligeholdelsestrivia. Et kammer, der langsomt når 5 x 10⁻⁴ Pa, vil stadig belægge dele, men resterende vanddamp ændrer brintindholdet i filmen, og partiet driver væk fra din kvalificerede opskrift.
Delforberedelse er den mest almindelige årsag til klager over DLC. Fingeraftryk, skærevæskerester og oxidlag overlever en plasmaætsning oftere, end nogen forventer. Hvis din proces ikke har nogen kontrolleret rengøringslinje foran coateren, så budget med en. Det koster en brøkdel af maskinen og forhindrer de fleste af de adhæsionsfejl, der får maskinen skylden.
DLC er en tynd film, ikke en reparationsmetode. Hvis en matrice allerede har mistet 50 mikrometer materiale for at blive slidt, vil belægningen ikke genoprette dimensionen, og belægning af en nyslebet overflade med den forkerte finish vil give adhæsionsfejl inden for få dage.
Underlaget bestemmer mere om konfigurationen, end belægningen gør. Tre brede grupper dækker de fleste købere, og en producent som f.eks en PVD- og DLC-vakuumbelægningsudstyrsbygger vil normalt spørge, hvilken af dem der repræsenterer din produktionsvolumen, før du citerer et kammer.
Pindfræsere, bor, tapper, stanser og forme har alle fordel af et hårdt kulstoflag med lav friktion, men de kræver høj vedhæftning og, på hårdmetal, et omhyggeligt mellemlag for at begrænse koboltdiffusion. Katodisk lysbuemaskiner dominerer dette segment, fordi ta-C hårdhed overlever de afbrudte skærebelastninger, der bryder blødere film. Forberedelse af kantradius betyder lige så meget som belægningen: en skarp, upoleret kant koncentrerer stress og fejler tidligt.
Kirurgiske blade, rasper og endoskopiske komponenter har brug for en film, der forbliver hård, smørende og kemisk stabil gennem gentagen sterilisering. Lavtemperatur-PECVD-ruter er normalt passende, fordi mange instrumentlegeringer ikke kan tolerere overfladetemperaturerne, som en lysbueproces skaber.
Brændstofinjektorkomponenter, ventilløftere, stempelringe, gear og lejer bruger dopet DLC til at skære friktion uden at ændre uædle metallers hårdhed. Disse dele er normalt højvolumen og konsistente i geometri, så belastningskapacitet og cyklustid vejer mere end procesfleksibilitet.
Spørg disse skriftligt og gem svarene vedhæftet indkøbsordren. Svarene vil fortælle dig mere om en leverandør end nogen fabriksrundvisning.
Den dyreste klausul i en belægningsudstyrskontrakt er et vagt acceptkriterium. Definer prøvedelen, testmetoden og beståelsestærsklen før depositum betales, ikke efter at kammeret er installeret.
En DLC-belægningsmaskine når sjældent det nominelle output i uge et. Den første måned går normalt til at etablere rengøringsparametre, bekræfte ætsningstrinnet og finde den forspænding, der giver acceptabel vedhæftning på hver af dine hoveddelegeometrier. Forvent at belægge prøver, der aldrig forlader bygningen, og forvent, at procesingeniøren bruger mere tid på overfladeforberedelse end på aflejringsindstillinger.
Det mest nyttige, du kan gøre før levering, er at sende produktionsdele frem for polerede testkuponer. En poleret kupon vil bestå næsten enhver adhæsionstest. En slidt stanse med sin originale varmebehandling og en ægte kantradius fortæller dig, hvad maskinen faktisk kan på de dele, der betaler for det.
En realistisk rampe: 30 procent af det nominelle output i måned et, 60 procent i måned to, og fuld produktion i måned tre, med en dokumenteret tykkelse og vedhæftningskontrol registreret i hvert trin.
At vælge en DLC-belægningsmaskine kommer ned til tre spørgsmål: hvilken film dine dele har brug for, hvilken temperatur de kan overleve, og hvilken repeterbarhed dine kunder vil acceptere. Besvar dem, og konfigurationen følger næsten automatisk. Spring dem over, og kammeret bliver en meget dyr måde at fremstille affald med en blank finish. De producenter, der får denne ret, køber ikke det største system i kataloget. De køber den, hvis procesvindue matcher de dele, de allerede ved, hvordan man laver godt.
Din e -mail -adresse offentliggøres ikke. Krævede felter er markeret *
Tel: +86-13486478562
FAX: +86-574-62496601
E -mail: [email protected]
Address: Nr. 79 West Jinniu Road, Yuyao, Ningbo City, Zhejiang Provice, Kina